

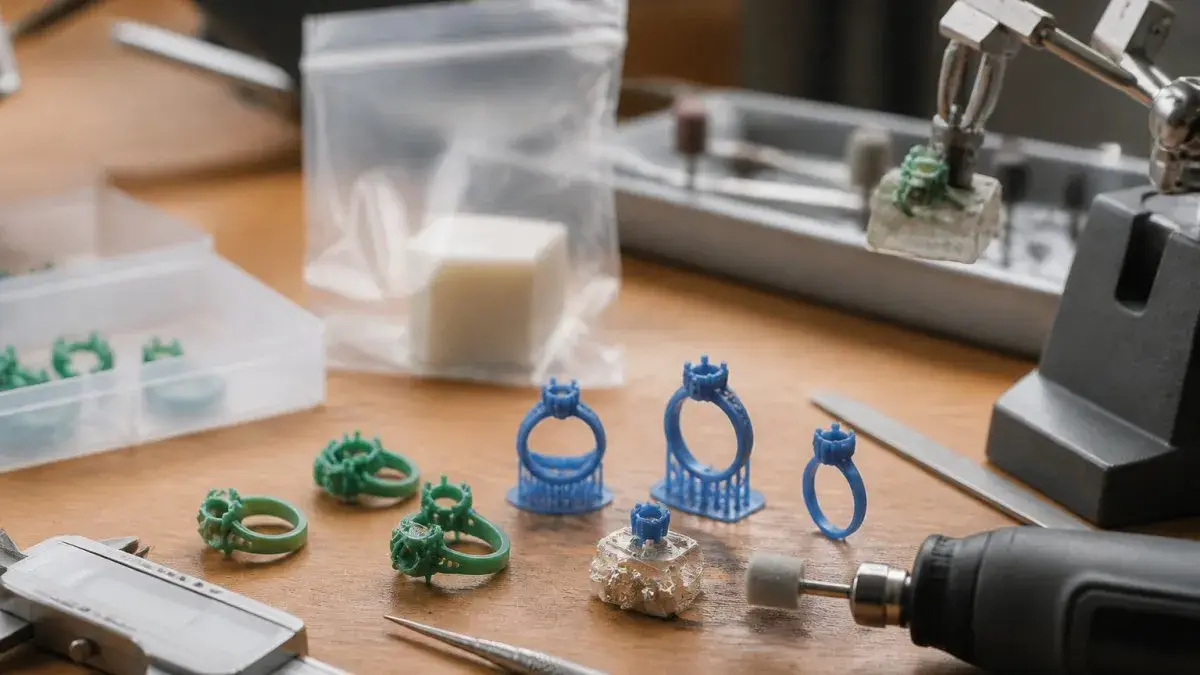
Dernière mise à jour: 24 octobre 2026
Résumé Rapide
Pour prototyper un bijou 3D, il faut créer un modèle numérique en CAO puis une pièce physique avant la fonte. Le prototype visuel valide les volumes et le porté, tandis que le modèle de fonte en résine calcinable ou en cire sert de maillon vers le métal. Chaque cote et épaisseur doit être contrôlée avant la coulée.
- Un prototype visuel en résine standard ne part jamais en fonte : il laisse des cendres et des porosités.
- L'épaisseur de paroi minimale est de 0,8 mm, et 1,2 à 1,5 mm est recommandé pour un corps de bague.
- Visez une taille de triangle inférieure à la moitié du plus petit détail à restituer.
- Sous-traitez l'impression tant que vous n'imprimez pas au moins une pièce par semaine.
- Ne validez jamais un prototype sur photo : la pièce doit passer en main.
Table des Matières
- Prototyper un bijou 3D : ce que ça change vraiment
- Étape 1 : du croquis à la modélisation 3D de bijoux
- Étape 2 : préparer un fichier STL pour bijou avant l'impression
- Étape 3 : l'impression 3D pour bijouterie, résine ou cire
- Étape 4 : valider le prototype de bague en 3D avant la fonte
- Coûts, délais et arbitrage entre impression interne et sous-traitance
- Les erreurs fréquentes qui font rater un prototype
- Confier votre prototypage à un atelier : ce qu'il faut préparer
- Questions Fréquentes
Prototyper un bijou 3D : ce que ça change vraiment
Prototyper un bijou 3D, c'est créer un modèle numérique puis une pièce physique avant fabrication. Nous voyons chaque semaine des créateurs sauter cette étape : moule refait, métal perdu, lancement décalé.
La vraie question : quel type de prototype voulez-vous, et pour quoi faire ?
Prototype visuel, modèle de fonte ou bijou final imprimé
Trois objets différents portent souvent le même nom. Les confondre coûte cher.
- Prototype visuel : une pièce en résine ou en plastique, faite pour être vue et touchée. Elle sert à valider les volumes, l'équilibre, le rendu au porté. Elle ne part pas en fonte.
- Modèle de fonte : une pièce imprimée en résine calcinable ou en cire. Elle sera noyée dans le plâtre puis brûlée pour laisser sa forme au métal. C'est le maillon entre le fichier et le bijou fini.
- Bijou final imprimé : une pièce en métal issue directement d'une imprimante métal, ou une pièce en résine portée telle quelle. Ici, l'impression n'est plus un brouillon, c'est le produit.
Envoyer un prototype visuel en fonte fait perdre du temps : la résine standard laisse des cendres et des porosités impossibles à rattraper.
Choisissez votre objet avant de choisir votre fichier. Tout le reste en découle.
Étape 1 : du croquis à la modélisation 3D de bijoux
La modélisation 3D de bijoux traduit un dessin en géométrie mesurable. Elle commence par un croquis, même grossier.
Le croquis doit fixer quatre choses : dimensions, épaisseur des parois, placement des pierres et système d'attache. Sans ces repères, le modeleur travaille à l'aveugle.
Vient la CAO : le fichier devient un modèle 3D à la géométrie propre, qui détermine la faisabilité.
Notre conseil : modélisez d'abord la structure, puis les détails.
Pour voir le processus complet du dessin au bijou, les 7 étapes pour transformer un dessin en bijou 3D détaillent chaque passage.
Quel logiciel de modélisation choisir selon votre niveau
Le bon logiciel dépend de votre niveau et du type de bijou, pas du prix.
| Logiciel | Niveau | Point fort | Limite |
|---|---|---|---|
| Rhino | Intermédiaire | Précision, courbes nettes | Peu intuitif au départ |
| Rhino + Grasshopper | Avancé | Répétition de motifs, variations | Courbe d'apprentissage rude |
| ZBrush | Avancé | Sculpture organique, textures | Lourd pour la géométrie simple |
| Maya | Avancé | Rendu, animation | Surdimensionné pour un bijou seul |
| Outils de CAO paramétrique | Débutant à intermédiaire | Historique des modifications | Moins souple sur les formes libres |
Un débutant sur une bague solitaire n'a pas besoin de Grasshopper ; un créateur qui décline un motif en vingt tailles, si. Rhino reste la référence en joaillerie pour les épaisseurs fines et les congés, ce qui compte pour la fonte.
Étape 2 : préparer un fichier STL pour bijou avant l'impression
Le fichier STL pour bijou décrit la surface en triangles : ni couleur, ni matière, ni intention. Épaisseur minimale, tolérance de fonte et sens de démoulage doivent être vérifiés avant l'export.
Les tolérances à fixer avant d'exporter
Un STL n'est pas « bon » dans l'absolu : il est bon pour un procédé donné. Voici nos valeurs de travail en atelier, à ajuster selon la résine et le métal visés.
| Paramètre | Valeur de travail | Pourquoi |
|---|---|---|
| Épaisseur de paroi minimale | 0,8 mm | En dessous, la pièce se déforme à l'impression et casse en fonte |
| Épaisseur recommandée pour un corps de bague | 1,2 à 1,5 mm | Marge pour le polissage et la reprise de finition |
| Profondeur de gravure lisible après fonte | 0,3 mm minimum | Une gravure de 0,2 mm disparaît au polissage |
| Jeu entre deux pièces mobiles | 0,15 à 0,25 mm | Compense le retrait du métal et les tolérances d'impression |
| Diamètre minimal d'un trou traversant | 0,6 mm | En dessous, la résine bouche le canal et le métal ne passe pas |
| Tolérance dimensionnelle acceptée sur le prototype | ± 0,1 mm | Au-delà, le modèle n'est plus fidèle au fichier |
Ces chiffres ne remplacent pas un essai : ils servent à savoir quand un fichier est prêt à partir, et quand il faut le reprendre.
Maillage : assez fin, pas trop lourd
Le maillage doit restituer les détails sans millions de triangles inutiles : trop lourd, il ralentit la préparation et masque des défauts ; trop grossier, il arrondit les arêtes.
La règle pratique : visez une taille de triangle inférieure à la moitié du plus petit détail à restituer. Pour une gravure de 0,3 mm, un triangle de 0,15 mm suffit.
Échelle et unités : l'erreur qui coûte une impression
Vérifiez les dimensions en millimètres avant l'export : une bague en pouces arrive environ vingt-cinq fois trop petite. Comparez le diamètre intérieur du logiciel à celui de la bague finie, retrait inclus.
Un fichier sans échelle déclarée est inutilisable en sous-traitance : l'atelier doit deviner l'intention.
Étanchéité et orientation du maillage
La surface doit être fermée : un trou empêche l'imprimante de distinguer l'intérieur. La réparation automatique peut créer des facettes inversées ; contrôlez visuellement attaches, chatons et anneaux.
Pensez à l'orientation avant l'export : une bague imprimée à plat laisse des traces de supports sur le dessus du corps. Orientez la pièce pour les cacher, ou prévoyez une zone sacrificielle.
Astuce Pro Exportez une version et une seule, avec un nom qui indique la date et le matériau prévu. Les fichiers nommés « bague_final_vraiment_final » finissent toujours par créer une confusion en atelier. ::: Une nomenclature rigoureuse permet de mieux visualiser vos créations avant de valider leur faisabilité technique lors d'une consultation dédiée.
Ce que l'atelier doit recevoir avec le STL
Un STL seul ne suffit pas. Joignez :
- Le fichier natif du logiciel de CAO (Rhino, ZBrush, etc.) quand il existe
- Un croquis ou une image de référence du bijou visé
- La matière finale souhaitée et le type de prototype attendu
Ces éléments déterminent les tolérances d'impression et le choix de la résine.
Si vous voulez confier cette étape, notre prototypage couvre l'épreuve imprimée en résine, la découpe numérique et le modèle maître, à prix fixe par modèle. Pour les détails techniques sur les résines calcinables et les coûts, comment imprimer en 3D des prototypes de bijoux entre dans le vif du sujet.
Étape 3 : l'impression 3D pour bijouterie, résine ou cire
L'impression 3D pour bijouterie repose sur deux familles de matériaux.
La résine calcinable part en fonte : elle brûle sans résidu gênant. La cire imprimable joue le même rôle, proche de la cire traditionnelle.
Les paramètres qui comptent à l'impression :
- L'épaisseur de couche, souvent entre 25 et 50 microns pour un bijou
- L'orientation de la pièce sur le plateau, qui change les traces de supports
- Le placement des supports, à éloigner des zones visibles
Si vous voulez confier cette étape, notre prototypage couvre l'épreuve imprimée en résine, la découpe numérique et le modèle maître, à prix fixe par modèle.
Étape 4 : valider le prototype de bague en 3D avant la fonte
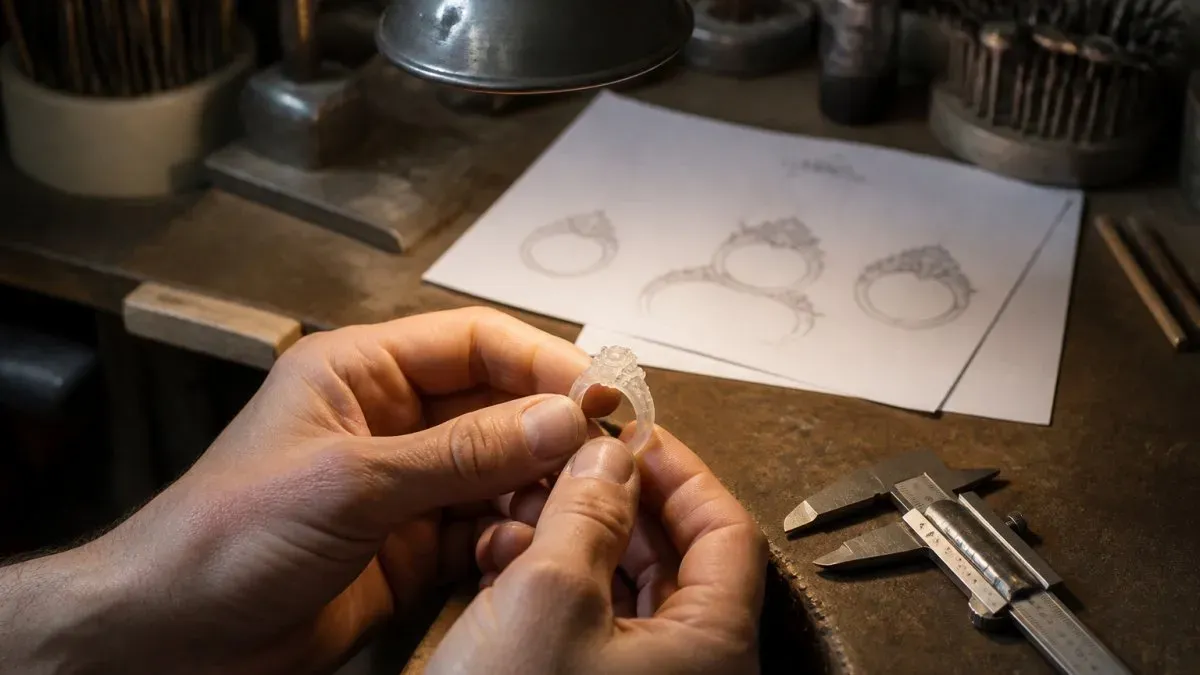
Valider un prototype de bague en 3D, c'est vérifier la pièce physique, pas le fichier : un fichier parfait peut donner une pièce fausse. Chaque cote, jeu et épaisseur doit correspondre à ce qui partira en fonte.
La checklist mesurable que nous appliquons en atelier
Chaque point se contrôle avec un instrument ou un gabarit, pas à l'œil.
- Dimensions : mesurer au pied à coulisse le diamètre intérieur, la largeur de corps et la hauteur de chaton. Écart accepté : ± 0,1 mm par rapport au fichier.
- Épaisseurs : contrôler les parois aux points les plus fins. En dessous de 0,8 mm, la pièce est refusée pour la fonte.
- Assise des pierres : présenter un gabarit ou une pierre de test dans le chaton. Le jeu doit permettre le sertissage sans forcer ni flotter.
Un prototype validé n'est pas un prototype joli. C'est un prototype dont chaque cote est confirmée.
Les trois défauts qui justifient un refus
Tous les écarts ne se valent pas. Trois défauts imposent de reprendre le fichier avant la fonte :
- Une paroi sous l'épaisseur minimale : la pièce se déformera à l'impression ou cassera en fonte. Aucun polissage ne rattrape une paroi trop fine.
- Un chaton hors tolérance : si la pierre flotte ou force, le sertissage échoue et la pierre peut casser. Le chaton se reprend sur le fichier, pas sur la pièce imprimée.
- Une déformation visible : une bague ovalisée ou un corps voilé indique un problème d'orientation ou de supports. La fonte reproduira le défaut.
Le test de la lumière rasante
La lumière rasante révèle stries d'impression, marches d'escalier, traces de supports et bulles piégées : les zones qui accrochent la lumière seront visibles après polissage.
Ce qui se valide sur le prototype et ce qui se valide sur le fichier
Le prototype valide le volume, le porté, l'équilibre et la tenue des pierres ; le fichier valide les tolérances de fonte, le retrait du métal et le sens de démoulage. Une fois accepté, le modèle part en fonte. Nos prototypes résine montrent des masters prêts pour la coulée.
Ne validez jamais un prototype sur photo. Les proportions, l'épaisseur perçue et le confort au porté ne se jugent pas à l'écran. La pièce doit passer en main.
Coûts, délais et arbitrage entre impression interne et sous-traitance
Imprimer en interne coûte cher avant la première pièce : imprimante résine, résine, lavage, post-polymérisation, ventilation.
Externaliser déplace le coût vers la pièce, payée à l'unité sans matériel immobilisé.
| Critère | Impression interne | Sous-traitance |
|---|---|---|
| Investissement de départ | Élevé | Nul |
| Coût par pièce | Faible une fois amorti | Facturé au modèle |
| Délai | Immédiat si la machine est libre | Dépend de la file d'attente |
| Maîtrise technique | À acquérir | Fournie |
| Volume pertinent | Régulier et élevé | Ponctuel ou faible |
Notre règle : sous-traitez tant que vous n'imprimez pas au moins une pièce par semaine.
Les tarifs dépendent du modèle, du matériau et du nombre d'exemplaires. Nous chiffrons chaque demande sous 48 h ouvrées.
Les erreurs fréquentes qui font rater un prototype
La première erreur : modéliser sans penser à la fonte.
La deuxième : négliger le retrait du métal.
La troisième est humaine : envoyer un fichier sans nom de version, sans échelle, sans matière.
Attention : imprimer un prototype en résine standard pour l'envoyer en fonte.
Dernier piège : vouloir tout régler sur le fichier. Certains défauts ne se voient qu'à l'impression.
Confier votre prototypage à un atelier : ce qu'il faut préparer
Un atelier travaille bien avec un dossier clair. Nous demandons systématiquement :
- Le fichier 3D dans un format lisible, avec l'échelle en millimètres
- Un croquis ou une image de référence du bijou visé
- La matière finale souhaitée : or, argent, bois ou résine
Plus le dossier est précis, moins il y a d'allers-retours.
Nous accompagnons les créateurs dès la conception, avec un contrôle qualité à chaque étape et une production confidentielle. Que vous arriviez avec un fichier abouti ou une simple esquisse, décrivez votre pièce : nous chiffrons sous 48 h ouvrées.
Prototyper un bijou 3D demande de la méthode, pas un gros budget : un croquis clair, un fichier propre, un prototype validé avant la fonte.
Questions Fréquentes
Quelles sont les étapes pour prototyper un bijou en 3D ?
Le parcours compte cinq étapes : le croquis et la conceptualisation, la modélisation 3D en CAO, l'export du fichier STL pour bijou, l'impression 3D en résine ou en cire, puis la validation du prototype physique. Chaque étape conditionne la suivante : une épaisseur mal réglée en CAO se retrouve telle quelle sur la pièce imprimée, puis sur le métal. Comptez plusieurs allers-retours entre le modèle numérique et le prototype avant de lancer la fonte à cire perdue.
Quel logiciel utiliser pour modéliser un bijou en 3D ?
Rhino reste la référence en joaillerie pour sa précision sur les courbes et les dimensions, avec Grasshopper pour les formes paramétriques répétables. ZBrush convient mieux aux pièces organiques et sculptées, tandis que Maya sert surtout aux rendus de présentation. Pour un débutant, un logiciel de CAO orienté bijouterie avec bibliothèques de sertis reste plus rapide qu'un modeleur généraliste. Le choix dépend surtout du type de bijou : géométrique et répétable, ou sculpté et unique.
Quelle différence entre un prototype imprimé en résine et un modèle en cire ?
La résine calcinable sert à juger le visuel, les proportions et le rendu avant fonte, mais elle ne se coule pas directement. La cire imprimée entre dans le processus de fonte à cire perdue : elle brûle proprement dans le plâtre et laisse la cavité où le métal est injecté. Pour un prototype de bague en 3D destiné à la production, on privilégie donc la cire ; pour valider une forme avec un client, la résine transparente reste plus parlante et moins coûteuse.
Quel fichier fournir à un atelier pour faire fabriquer un prototype de bijou ?
Un fichier STL pour bijou suffit pour l'impression, mais il fige la géométrie et ne contient ni matière ni tolérances. Fournissez de préférence un fichier natif ou un STEP avec le STL, plus une fiche indiquant les dimensions, les épaisseurs minimales, le métal visé et le type de finition. Précisez aussi l'échelle et l'unité en millimètres : une pièce exportée en pouces arrive dix fois trop petite. Un atelier sérieux vérifie le maillage avant de lancer l'impression.