

Table des Matières
- Les avantages de l'impression 3D pour les bijoutiers
- Quel logiciel conception bijou 3D choisir pour modéliser vos prototypes
- Choisir une imprimante 3D résine haute précision pour la bijouterie
- Le comparatif des résines calcinables pour la coulée à cire perdue
- Maîtriser le post-traitement : nettoyage, cuisson et finition de surface
- Le coût prototypage bijou 3D : matériel, résine et main-d'œuvre
- Workflow hybride : impression 3D et techniques traditionnelles de joaillerie
- Questions Fréquentes
Dernière mise à jour: 17 septembre 2026
Les avantages de l'impression 3D pour les bijoutiers
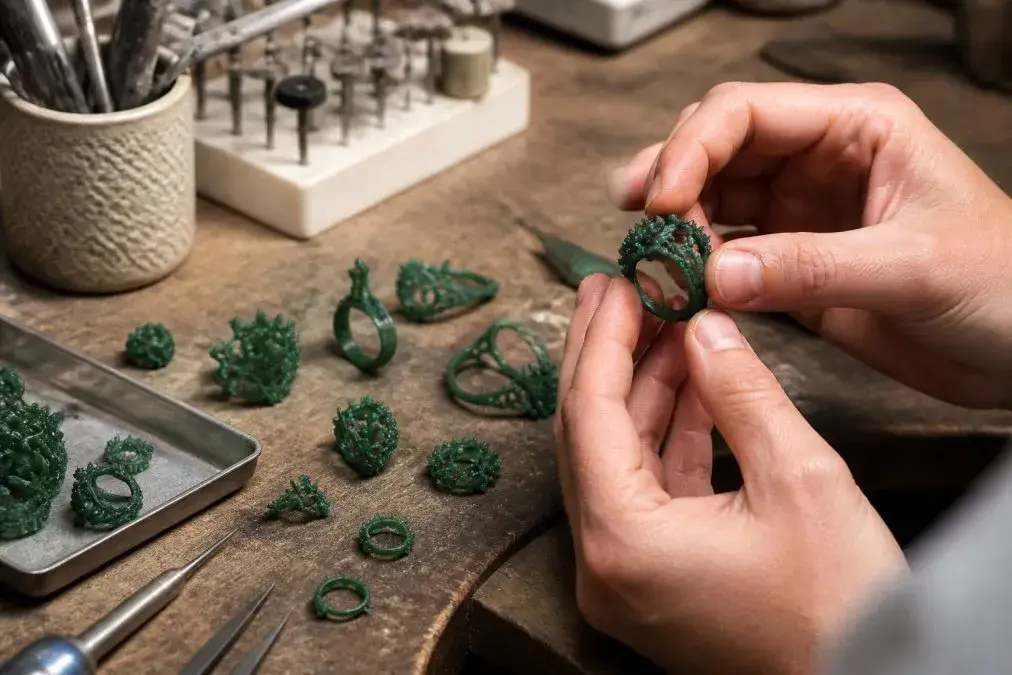
L'impression 3D de prototypes de bijoux transforme radicalement le cycle de création en joaillerie. Cette technologie permet de passer d'une idée à une pièce physique en quelques heures, contre plusieurs semaines avec les méthodes traditionnelles de sculpture à la cire. Pour les créateurs indépendants et les jeunes marques, elle ouvre la voie à une itération rapide sans immobiliser de stock ni engager de frais de moule.
Les bénéfices concrets se mesurent à plusieurs niveaux :
- Prototypage rapide : valider une forme, un volume ou un mécanisme de fermoir avant de lancer la production
- Maquette physique fidèle : présenter un modèle tangible à un client ou à un partenaire industriel
- Réduction des risques : identifier les fragilités d'un design avant de couler le métal précieux
- Personnalisation : adapter un modèle existant pour un client sans repartir de zéro
- Coût maîtrisé : une résine calcinable coûte une fraction du prix d'un moule en acier
Quel logiciel conception bijou 3D choisir pour modéliser vos prototypes
Le choix d'un logiciel conception bijou 3D dépend de votre niveau technique et du type de formes que vous créez. Un modeleur paramétrique convient aux géométries régulières et répétables, tandis qu'un modeleur par subdivision ou sculpting est plus adapté aux formes organiques et aux détails complexes.
Les critères de sélection d'un logiciel de modélisation 3D
Évaluez chaque option selon ces critères concrets :
- Export STL et fichiers CAO : vérifiez la compatibilité avec votre futur logiciel slicer
- Précision dimensionnelle : le logiciel doit gérer des tolérances au dixième de millimètre
- Gestion des courbes et surfaces : indispensable pour les anneaux et les sertissages
- Courbe d'apprentissage : un outil simple maîtrisé vaut mieux qu'un logiciel complexe abandonné
- Coût de licence : certaines solutions sont gratuites pour les indépendants
Un point que la plupart des guides oublient : la qualité de votre fichier STL conditionne tout le reste. Un maillage trop lourd ou mal fermé génère des erreurs d'impression que vous ne pourrez corriger qu'en repartant du modèle. Testez toujours votre export dans un visualiseur avant de lancer l'impression.
Choisir une imprimante 3D résine haute précision pour la bijouterie
Une imprimante 3D résine haute précision se distingue par sa résolution dans l'axe Z et la finesse de son écran. Pour la bijouterie, visez une épaisseur de couche comprise entre 25 et 50 microns. En dessous, les gains de détail deviennent marginaux au regard du temps d'impression supplémentaire.
Résine DLP, MSLA ou SLA : quelle technologie pour vos bijoux ?
Chaque technologie a ses forces :
| Technologie | Principe | Points forts | Limites |
|---|---|---|---|
| SLA | Laser point par point | Détails très fins | Plus lente, coût élevé |
| DLP | Projection par écran numérique | Rapide, bonne finesse | Uniformité variable selon la zone |
| MSLA | Écran LCD masqué | Rapport qualité-prix | Durée de vie de l'écran |
Pour un atelier de bijouterie, la MSLA offre souvent le meilleur compromis entre impression haute résolution et budget. La DLP reste pertinente pour les pièces nécessitant des détails complexes sur toute la surface du plateau.
Le comparatif des résines calcinables pour la coulée à cire perdue
La résine calcinable est le cœur du processus de coulée à cire perdue. Elle doit brûler sans laisser de cendres, sous peine de créer des porosités dans le métal précieux. Toutes les résines calcinables ne se valent pas, et c'est précisément ici que la plupart des guides généralistes survolent le sujet. Voici une grille de lecture technique pour choisir en connaissance de cause.
Les trois familles de résines calcinables
- Résines à base de cire (wax-like) : leur comportement à la fusion se rapproche de la cire de modelage traditionnelle. Elles se vident proprement du moule de plâtre, ce qui limite les résidus dans le canal de coulée. Idéales pour les pièces à parois fines (moins de 1 mm) comme les anneaux légers ou les griffes délicates.
- Résines hybrides (wax + photopolymère) : plus rigides, elles tiennent mieux les formes complexes et les architectures en porte-à-faux (sertissages à griffes multiples, structures ajourées). En contrepartie, elles exigent un cycle de cuisson plus long et une montée en température plus progressive pour éviter l'effondrement du moule.
- Résines haute résolution (souvent à base de cire modifiée) : excellent rendu des micro-détails (textures, gravures fines), mais certaines laissent des résidus carbonés si le four ne monte pas assez haut ou si le palier final est trop court. À réserver aux pièces où le détail prime sur la robustesse mécanique.
Les critères de choix concrets
- Taux de cendres résiduelles : consultez la fiche technique du fabricant. Un taux élevé se traduit directement par des inclusions dans le métal après coulée.
- Profil de cuisson recommandé : chaque résine a son cycle propre (paliers, montées, palier final). Un cycle mal adapté à votre résine est la première cause d'échec de coulée, bien avant la qualité de l'impression elle-même.
- Compatibilité avec le métal coulé : l'or et l'argent tolèrent mieux certains résidus que le platine, qui exige une propreté de moule quasi parfaite.
- Épaisseur minimale de paroi imprimable : vérifiez la valeur annoncée par le fabricant. En dessous, la pièce risque de se déformer pendant la cuisson.
- Stabilité dimensionnelle après impression : une résine qui bouge légèrement entre l'impression et la cuisson faussera les tolérances de sertissage.
Le piège du cycle de cuisson
Un point que peu de guides expliquent : le cycle de cuisson doit être adapté non seulement à la résine, mais aussi à la masse de la pièce et à l'épaisseur du moule de plâtre. Une pièce massive dans un moule épais demandera une montée plus lente qu'une pièce fine dans un moule compact. La règle empirique en atelier : mieux vaut allonger un palier que raccourcir une montée en température.
Attention Ne mélangez jamais deux résines calcinables de marques différentes dans un même cycle de cuisson. Leurs profils thermiques divergent et l'une des deux pièces sera sacrifiée.
Point Clé Pour un premier essai, choisissez une résine à base de cire d'une marque reconnue, imprimez une pièce test simple (un anneau uni), et déroulez le cycle constructeur à la lettre avant d'improviser. Vous gagnerez du temps sur les essais suivants.
Maîtriser le post-traitement : nettoyage, cuisson et finition de surface
Le post-traitement détermine la qualité finale de votre pièce. Une impression parfaite peut être ruinée par un nettoyage bâclé ou une cuisson mal contrôlée.
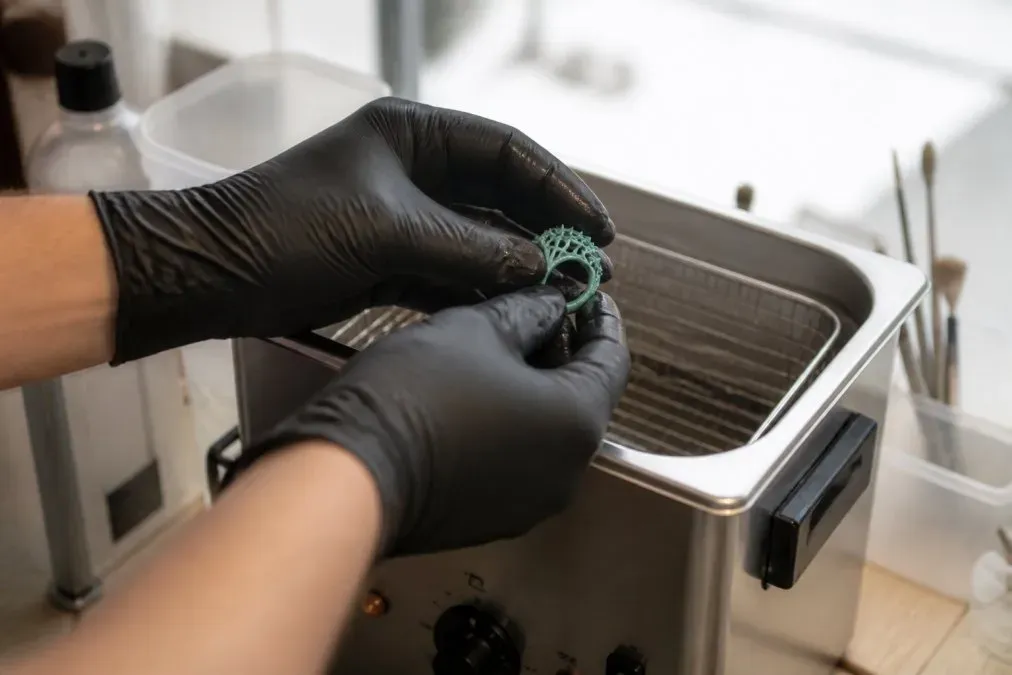
Le protocole se déroule en trois temps :
- Nettoyage : plongez la pièce dans un bain d'alcool isopropylique pour éliminer la résine non polymérisée. Deux bains successifs valent mieux qu'un seul prolongé.
- Post-polymérisation : exposez la pièce aux UV pour durcir la surface avant manipulation.
- Cuisson au four : suivez le cycle progressif recommandé par le fabricant de résine, sans raccourci sur les paliers de montée en température.
Dépannage des erreurs d'impression courantes sur les bijoux
Les défauts les plus fréquents ont des causes identifiables :
- Supports d'impression qui cassent : augmentez la densité ou l'épaisseur des points de contact
- Déformation des parois fines : réduisez le temps d'exposition ou ajoutez des renforts temporaires
- Détails bouchés : vérifiez le temps d'exposition, souvent trop long pour la résine choisie
- Pièce qui adhère au plateau : contrôlez la mise à niveau et la durée de la première couche
- Traces de résine résiduelle : allongez le nettoyage à l'alcool isopropylique
Le coût prototypage bijou 3D : matériel, résine et main-d'œuvre
Le coût prototypage bijou 3D se décompose en trois postes : l'équipement, la consommation de résine et le temps de travail. Le matériel représente l'investissement initial le plus lourd, mais il s'amortit sur la durée pour un atelier régulier. Voici comment structurer le calcul.
Poste 1, L'équipement (investissement amortissable)
Une imprimante 3D résine de bureau adaptée à la bijouterie (écran LCD monochrome, résolution XY fine, axe Z au micron) se situe dans une fourchette de quelques centaines à quelques milliers d'euros selon la marque et la taille du plateau. À cela s'ajoutent :
- une station de lavage et de post-polymérisation UV (souvent vendue séparément) ;
- un four de cuisson programmable, indispensable pour la coulée à cire perdue ;
- les consommables de nettoyage (alcool isopropylique, gants, bacs).
Poste 2, La résine et les consommables (coût variable)
La résine calcinable constitue le coût variable principal. Le prix au litre varie fortement selon la marque et la qualité (résine standard vs résine haute résolution). À l'échelle d'un prototype, le coût de résine reste faible : c'est le taux de pièces ratées qui pèse le plus. Un prototype réussi après trois essais coûte quatre fois le prix de la résine consommée.
Astuce Pro Tenez un carnet de réglages par résine (temps d'exposition, densité de supports, cycle de cuisson). C'est le levier le plus efficace pour faire baisser le coût par pièce réussie.
Poste 3, La main-d'œuvre (le poste sous-estimé)
C'est le poste le plus souvent oublié. Le temps réel passé sur un prototype ne se limite pas à l'impression :
- préparation du fichier et placement des supports ;
- impression (temps machine, mais surveillance minimale) ;
- retrait des supports et nettoyage en deux bains ;
- post-polymérisation UV ;
- cuisson au four ;
- coulée, décarottage, limage et polissage.
Internaliser ou externaliser ?
Pour un créateur qui ne souhaite pas internaliser l'ensemble de la chaîne, externaliser la production auprès d'un atelier spécialisé permet de convertir ces coûts fixes en coût variable, sans gestion de stock ni maintenance. Le tarif dépend alors du volume, de la complexité du modèle et du niveau de finition attendu.
Point Clé Avant d'investir, chiffrez votre coût réel par prototype réussi : (matériel amorti + résine consommée + temps d'atelier) ÷ nombre de pièces validées. C'est ce chiffre, pas le prix de l'imprimante, qui détermine la rentabilité de votre prototypage.
Workflow hybride : impression 3D et techniques traditionnelles de joaillerie
Le workflow hybride combine la vitesse de l'impression 3D et le savoir-faire de la joaillerie traditionnelle. C'est l'approche que nous privilégions : l'impression 3D produit le maître-modèle ou le gabarit, puis les techniques manuelles prennent le relais pour la coulée, le sertissage et les finitions reprises à la main.
Questions Fréquentes
Quelle technologie d'impression 3D privilégier pour la précision des bijoux ?
Pour des prototypes de bijoux, les imprimantes 3D résine utilisant la technologie DLP ou MSLA offrent une précision dimensionnelle nettement supérieure à l'impression FDM. Ces machines projettent ou font balayer une lumière UV sur une résine photosensible, couche par couche, avec des épaisseurs souvent comprises entre 25 et 50 microns. Cette finesse permet de reproduire des détails complexes comme les griffes de sertissage ou les textures fines. Pour la coulée à cire perdue, une résine calcinable compatible est indispensable.
Comment préparer un fichier 3D pour la fonderie à cire perdue ?
Le fichier STL ou CAO doit être conçu avec des parois suffisamment épaisses pour résister à la manipulation et à la coulée. Prévoyez des supports d'impression qui seront retirés après le nettoyage. Le modèle imprimé en résine calcinable est ensuite placé dans un cylindre de revêtement, puis le cylindre est chauffé au four selon un cycle précis pour éliminer la résine et créer un moule vide. Le métal précieux en fusion est alors coulé dans ce moule. Un design adapté évite les porosités et les défauts de surface.
Quels matériaux utiliser pour un prototype de bijou réaliste ?
Pour un prototype destiné à la présentation ou à la validation esthétique, les résines calcinables sont idéales car elles permettent une coulée directe en métal précieux. Pour une maquette physique de présentation sans coulée, des résines transparentes ou teintées imitant l'aspect final peuvent être utilisées. Dans le cadre d'un prototypage rapide, certaines résines offrent un rendu proche du poli. Le choix dépend de l'objectif : test de forme, validation de taille ou préparation à la production.
Où faire imprimer ses prototypes de bijoux en France ?
De nombreux créateurs indépendants choisissent d'externaliser l'impression et la coulée auprès d'un atelier spécialisé pour éviter l'investissement dans une imprimante 3D résine et un four de cuisson. Un atelier français comme Rainbow Ant Workshop accompagne les marques émergentes de la modélisation 3D à la petite série, avec des finitions reprises à la main. Cette approche réduit les risques liés aux stocks et garantit la confidentialité des designs. Le coût prototypage bijou 3D dépend alors du nombre de pièces et de la complexité.
Le vrai défi n'est pas d'imprimer une pièce, c'est d'obtenir un prototype qui tient la coulée et une finition constante sur toute une série. Rainbow Ant Workshop accompagne les créateurs de la modélisation 3D à la pièce finie, avec une fabrication à la demande sans stock, des finitions reprises à la main et un contrôle qualité rigoureux à chaque étape. Engageons la conversation pour transformer votre concept en pièce tangible.