

Table des Matières
- De l'esquisse au modèle 3D : les 7 étapes clés
- Étape 1 : Esquisse et croquis initial
- Étape 2 : Choisir son logiciel de conception bijou 3D
- Étape 3 : Modélisation DAO et conception 3D
- Étape 4 : Impression 3D du modèle en résine calcinable
- Étape 5 : Fonte du métal précieux et moulage
- Étape 6 : Finitions, polissage et sertissage des pierres
- Étape 7 : Gravure, poinçon et personnalisation finale
- Ce qu'il faut retenir avant de lancer votre projet
- Questions Fréquentes
Dernière mise à jour: 13 septembre 2026
De l'esquisse au modèle 3D : les 7 étapes clés
Transformer un dessin en bijou 3D est un processus en sept étapes qui va du croquis papier à la pièce finie en métal précieux, en passant par la modélisation DAO, l'impression d'un modèle en résine calcinable, la fonte et les finitions. Chaque étape conditionne la suivante, et une erreur de conception en amont se paie cash au moment du moulage.
Chez Rainbow Ant Workshop, nous accompagnons des créateurs et des marques sur l'ensemble de cette chaîne, du concept 3D jusqu'à la production de petites séries. Ce guide détaille les sept étapes, les pièges classiques à chaque niveau, et les décisions techniques qui font la différence entre un prototype raté et une pièce commercialisable.
Ce que la plupart des guides oublient : la modélisation n'est pas la partie la plus difficile. C'est la préparation du fichier pour l'impression et l'anticipation du retrait du métal qui font échouer les projets.
Étape 1 : Esquisse et croquis initial
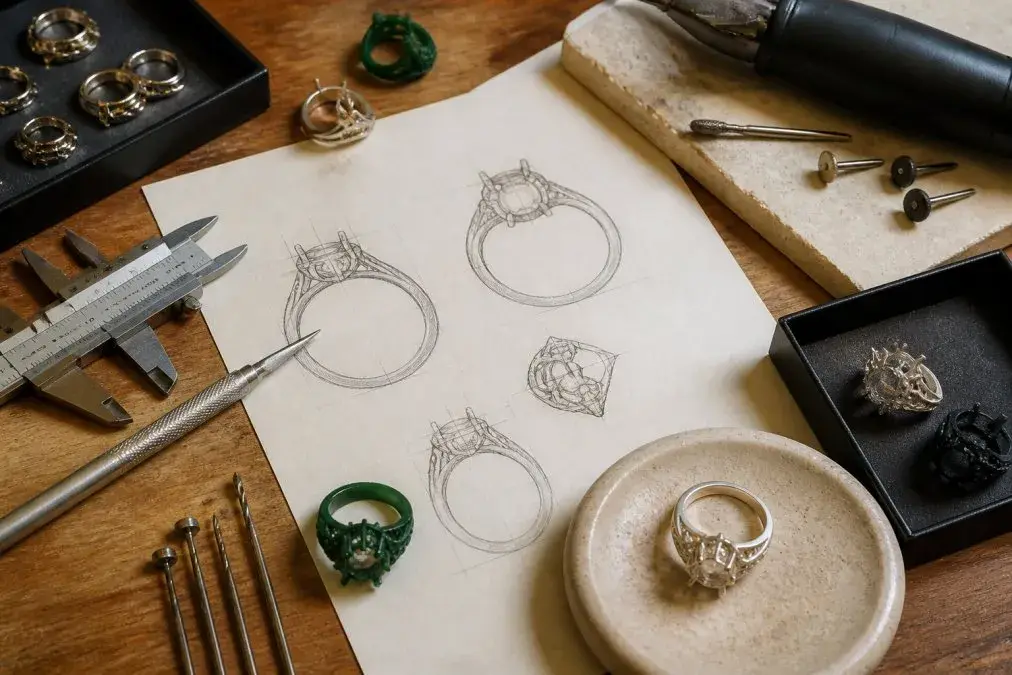
Tout commence par un croquis papier, et cette étape est souvent bâclée. Un dessin de bijou doit résoudre trois problèmes avant d'aller plus loin : la silhouette générale, les proportions entre les éléments, et l'épaisseur des zones qui porteront les pierres.
Un croquis à l'échelle, même approximatif, vaut mieux qu'un beau dessin hors proportions. Dessinez votre pièce vue de face, de profil et de dessus. Si vous ne savez pas représenter une vue, prenez une photo de votre main portant un objet similaire pour caler les proportions.
Les erreurs fréquentes à ce stade :
- Des traits trop fins qui deviennent impossibles à reproduire en métal
- Aucune indication de l'épaisseur de paroi souhaitée
- Un dessin pensé pour une seule vue, sans réflexion sur le volume
Astuce Pro Photographiez votre croquis à plat, sous un éclairage uniforme, et gardez cette image sous les yeux pendant toute la modélisation. Les modélisateurs perdent un temps fou à deviner une intention qui aurait tenu en une photo nette.
Étape 2 : Choisir son logiciel de conception bijou 3D
Le logiciel de conception bijou 3D détermine votre courbe d'apprentissage et la précision de vos fichiers finaux. Il n'existe pas de "meilleur" logiciel dans l'absolu, seulement un outil adapté à votre niveau et à la complexité de vos formes.
Logiciels pour débutants vs experts : le comparatif
| Profil | Type d'outil | Formes adaptées | Contrainte principale |
|---|---|---|---|
| Débutant | Modeleur paramétrique simple | Bagues, pendentifs, formes géométriques | Peu de liberté sur les surfaces organiques |
| Débutant avancé | Modeleur hybride | Pièces mixtes, volumes modérés | Temps d'apprentissage plus long |
| Expert | Modeleur surfacique et sculpt | Formes organiques, détails fins | Maîtrise technique indispensable |
| Expert production | Modeleur paramétrique industriel | Séries répétables, tolérances serrées | Coût et complexité de configuration |
La règle pratique : commencez par un outil simple, modélisez trois pièces complètes, puis migrez seulement si vous butez réellement sur un type de forme. Beaucoup de créateurs changent de logiciel trop tôt et repartent de zéro sans raison.
Étape 3 : Modélisation DAO et conception 3D
La modélisation DAO, ou conception assistée par ordinateur, consiste à traduire votre croquis en un volume numérique fermé, étanche et aux parois calibrées. C'est ici que se joue la faisabilité réelle de la pièce, et c'est aussi l'étape où la plupart des guides restent vagues. Voici les repères que les modeleurs bijoutiers utilisent en pratique.
Les quatre paramètres qui décident du succès
- L'épaisseur de paroi : pour une bague ou un pendentif destiné à la fonte, les praticiens visent généralement un minimum de 0,8 mm sur les zones structurelles et 1,2 mm sur les zones qui subiront un sertissage ou un polissage agressif. En dessous, le métal peut ne pas remplir correctement l'empreinte ou se déformer au refroidissement.
- La tolérance dimensionnelle : le métal se rétracte en refroidissant. L'or et l'argent perdent typiquement entre 1 et 2 % de leur volume linéaire selon l'alliage et la forme du moule. Un modèle 3D conçu sans anticipation du retrait produit une pièce systématiquement trop petite, et une bague qui ne passe plus le doigt.
- La fermeture du maillage : un volume non étanche ne s'imprime pas correctement. Les logiciels de découpe signalent les arêtes ouvertes, mais il faut les corriger avant l'export, pas après.
- L'orientation des surfaces visibles : les surfaces qui recevront les supports d'impression doivent être choisies à l'avance, car elles demanderont plus de reprise en finition.
Un modèle physique ne pardonne pas l'approximation. Ce qui paraît acceptable à l'écran devient un défaut visible une fois la pièce en main.
Préparer ses fichiers STL pour l'impression bijoutière
Un fichier STL prêt pour l'impression bijoutière doit être fermé, orienté correctement et exporté avec une résolution suffisante pour restituer les détails fins sans générer un poids de fichier ingérable. Concrètement :
- Vérifiez l'étanchéité du maillage et corrigez les faces inversées. Un maillage ouvert laisse passer la résine ou la cire et produit une pièce inutilisable.
- Orientez la pièce pour limiter les supports sur les zones visibles. Sur une bague, on oriente souvent le modèle pour que les supports tombent à l'intérieur de l'anneau plutôt que sur la face extérieure.
- Exportez en résolution fine pour les détails (gravures, griffes, textures) et standard pour les volumes simples. Une résolution trop élevée alourdit inutilement le fichier sans gain visible après fonte.
- Nommez le fichier avec la référence de la pièce et la version. Sur une série, c'est ce qui évite de fondre la mauvaise révision.
Attention Un maillage non étanche ou une orientation mal choisie génère des supports sur les surfaces visibles. Le résultat : des marques à reprendre à la main après la fonte, et un surcoût de finition qui aurait été évité en cinq minutes de préparation.
Le piège du retrait, souvent découvert trop tard
La compensation de retrait ne se rattrape pas après la fonte. Elle s'intègre dans le modèle 3D en amont, en agrandissant légèrement la pièce selon le métal et le type de moule. Un modeleur expérimenté applique une compensation différente pour une bague fine et pour un pendentif massif, car la masse de métal influence la vitesse de refroidissement et donc l'ampleur du retrait. C'est ce réglage, invisible sur le fichier final, qui fait la différence entre une pièce aux cotes justes et une pièce à reprendre.
Étape 4 : Impression 3D du modèle en résine calcinable
L'impression 3D du modèle repose sur une résine calcinable, c'est-à-dire une résine capable de brûler intégralement lors de la mise en revêtement. Une calcination incomplète laisse des résidus qui créent des porosités dans le métal, et ces porosités ne se voient qu'après polissage.
Impression résine ou cire perdue : quelles différences ?
L'impression résine et la cire perdue ne produisent pas le même point de départ. L'impression résine permet des géométries complexes et des détails très fins, avec un modèle imprimé couche par couche. La cire perdue, elle, part d'un modèle en cire façonné ou injecté, avec une surface naturellement lisse et une calcination plus prévisible.
| Critère | Impression résine calcinable | Cire perdue |
|---|---|---|
| Complexité géométrique | Élevée | Modérée |
| État de surface | Lignes de couche à traiter | Lisse d'origine |
| Prévisibilité de calcination | Dépend du cycle | Élevée |
| Idéal pour | Prototypes, formes complexes | Pièces classiques, petites séries |
Le choix se fait selon la géométrie de la pièce, pas selon une préférence générale. Une forme très ajourée passe mieux en résine. Une pièce classique en petite série gagne souvent à rester en cire.
Ce qui se passe réellement pendant la calcination
Une fois le modèle imprimé, il est noyé dans un revêtement (plâtre technique) qui durcit autour de lui. Le cylindre est ensuite chauffé progressivement : la résine ou la cire brûle et laisse une empreinte vide dans le revêtement. C'est cette empreinte qui recevra le métal en fusion.
Le cycle de chauffe est critique. Une montée en température trop rapide fait craquer le revêtement ou laisse des résidus de résine. Une montée trop lente allonge inutilement le processus. Les ateliers adaptent le cycle selon le type de résine et l'épaisseur du modèle. C'est pour cette raison qu'une résine calcinable de qualité, formulée pour brûler proprement, change la donne par rapport à une résine standard.
Utiliser une imprimante domestique : ce qu'il faut savoir
De plus en plus d'amateurs impriment leurs modèles sur des imprimantes résine domestiques, puis confient le cylindre à un atelier pour la fonte. C'est possible, mais avec des contraintes :
- La résine doit être explicitement calcinable. Une résine standard pour figurines laisse des cendres et ruine le moule.
- Le post-traitement (lavage, durcissement UV) doit être complet. Une résine mal polymérisée brûle mal et contamine le revêtement.
- L'épaisseur des parois doit rester dans les tolérances de l'atelier. Un modèle trop fin peut ne pas se remplir correctement à la coulée.
- Le modèle doit être livré propre, sans supports résiduels. Les supports laissés en place créent des cavités dans le métal.
Astuce Pro Avant d'imprimer une pièce complexe, imprimez une version réduite ou une section test pour valider le cycle de calcination avec votre atelier. Cela évite de gâcher un cylindre entier sur un modèle dont le comportement à la chauffe est inconnu.
Le choix entre résine et cire n'est donc pas seulement une question de géométrie : c'est aussi une question de maîtrise du cycle de calcination et de collaboration avec l'atelier qui réalisera la fonte.
Étape 5 : Fonte du métal précieux et moulage
La fonte du métal précieux intervient une fois le modèle calciné dans son revêtement. Le moulage consiste à couler le métal en fusion dans l'empreinte laissée par le modèle brûlé, puis à laisser refroidir avant de casser le revêtement.
La rétractation du métal au refroidissement est le paramètre critique. C'est précisément pour cette raison qu'un modèle 3D se conçoit avec une compensation de retrait intégrée dès l'étape de modélisation. Un modèle dessiné sans cette anticipation donne une pièce qui ne correspond plus à vos cotes.
Point Clé La fonte ne corrige rien. Elle révèle tout ce qui a été mal préparé en amont : parois trop fines, retrait non compensé, maillage approximatif. La qualité d'une pièce en métal se décide avant la coulée.
Étape 6 : Finitions, polissage et sertissage des pierres
Les finitions, le polissage et le sertissage des pierres transforment une pièce brute en bijou porté. C'est l'étape la plus manuelle du processus, et celle où la régularité fait la différence sur une série.
Le post-traitement comprend généralement le limage des lignes de coulée, le polissage progressif jusqu'à l'éclat souhaité, et le sertissage des pierres selon la technique adaptée au type de monture. Une finition mate, satinée ou brillante change complètement la perception d'une même pièce.
Sur une série de cinquante ou cent pièces, la question n'est pas de savoir si une pièce est belle, mais si la dixième ressemble à la première. C'est là que la reprise à la main, encadrée par un protocole constant, devient un critère de qualité décisif.
Étape 7 : Gravure, poinçon et personnalisation finale
La gravure, le poinçon et la personnalisation finale clôturent le processus. Le poinçon est la marque obligatoire apposée sur les bijoux en métal précieux, qui atteste du titre du métal (service-public.fr). En France, cette obligation relève de la réglementation en vigueur sur les métaux précieux, et les modalités exactes doivent être vérifiées auprès des sources officielles.
réglementation française sur le poinçon des métaux précieux
La gravure permet ensuite d'individualiser chaque pièce : initiales, date, numéro de série. Pour un bijou sur mesure à partir d'un dessin, cette étape finale est souvent celle qui crée l'attachement du client à l'objet.
Ce qu'il faut retenir avant de lancer votre projet
Les sept étapes tiennent ensemble par une seule logique : chaque décision technique en amont détermine ce qui est possible en aval. Un croquis proportionné, un logiciel adapté à votre niveau, un fichier STL propre et une compensation de retrait intégrée dès la modélisation évitent l'essentiel des mauvaises surprises.
Externaliser la conception 3D de produits industriels ou de bijoux ne dispense pas de comprendre ces étapes. Au contraire : plus vous maîtrisez le vocabulaire technique, plus la collaboration avec un atelier est efficace.
guide sur la conception assistée par ordinateur
Passer du dessin à la pièce finie demande une chaîne complète, et c'est précisément là que beaucoup de projets bloquent. Rainbow Ant Workshop prend en charge la modélisation 3D, la fabrication à la demande sans gestion de stock, et les finitions reprises à la main, avec un accompagnement dès la phase de conception et un contrôle qualité rigoureux sur chaque série. Que vous ayez besoin d'un prototype unique ou d'une petite série confidentielle, notre équipe transforme votre concept en pièce finie. Engageons la conversation.
Questions Fréquentes
Quel logiciel utiliser pour transformer un dessin en bijou 3D ?
Le choix dépend de votre niveau. Pour débuter, des outils comme Rhino avec Grasshopper ou Blender (gratuit) permettent de créer un bijou 3D à partir d'un croquis sans formation lourde. Les experts en joaillerie numérique préfèrent souvent MatrixGold ou ZBrush pour la sculpture fine. L'essentiel est de produire un fichier STL ou 3DM compatible avec l'impression en résine calcinable. Si vous ne maîtrisez pas la DAO, externaliser la conception 3D auprès d'un atelier spécialisé reste la voie la plus rapide pour obtenir un modèle physique fidèle à votre dessin.
Est-il possible de créer un bijou sur mesure à partir d'un simple croquis ?
Oui, un croquis papier suffit pour lancer un bijou sur mesure à partir d'un dessin. L'atelier interprète vos proportions, votre style et vos contraintes (épaisseur de paroi, tolérance de sertissage) pour construire le modèle 3D. Un dessin annoté, même sommaire, réduit les allers-retours : indiquez les dimensions souhaitées en millimètres, le métal précieux visé et l'emplacement des pierres. Le prototypage en résine ou en cire permet ensuite de valider le volume avant la fonte définitive.
Comment se déroule le prototypage d'un bijou en atelier ?
Le prototypage suit sept étapes : esquisse, modélisation DAO, préparation des fichiers STL, impression 3D en résine calcinable, fonte du métal précieux, finitions et polissage, puis gravure et poinçon. Chaque étape fait l'objet d'une validation : vous approuvez le rendu 3D avant impression, puis la maquette physique avant fonte. Ce double contrôle évite les mauvaises surprises sur la précision dimensionnelle et l'épaisseur de paroi, points critiques en joaillerie.
Quels sont les avantages de la modélisation 3D pour la joaillerie ?
La modélisation 3D apporte trois bénéfices concrets. D'abord, elle permet de visualiser le bijou sous tous les angles avant toute dépense de métal précieux. Ensuite, elle garantit une précision dimensionnelle impossible à obtenir en sculpture manuelle répétée, essentielle pour le sertissage de pierres. Enfin, elle rend la petite série reproductible : une fois le fichier validé, chaque pièce reste identique.