

Table des Matières
- Qu'est-ce qu'un prototype en résine et pourquoi l'utiliser
- Impression 3D résine pour prototypage : technologie et avantages
- Résine polyuréthane pour prototypage : caractéristiques et applications
- Moule silicone pour objet en résine : création et réutilisation
- Prototype de bijou en résine : étapes de conception et fabrication
- Sécurité, finitions et contrôle qualité du prototype
- Questions Fréquentes
Dernière mise à jour: 8 octobre 2026
Qu'est-ce qu'un prototype en résine et pourquoi l'utiliser
La résine offre une précision exceptionnelle et une surface lisse.
Pour les créateurs de bijoux, designers industriels et artistes, réaliser des prototypes d'objets en résine est crucial : passer du concept virtuel au prototype fonctionnel et présenter un objet réel plutôt qu'une image numérique.
Chez Rainbow Ant Workshop, notre expertise couvre la modélisation 3D, l'impression en résine et les finitions reprises à la main pour transformer vos idées en prototypes de haute qualité, prêts à être testés ou présentés.
Astuce Pro Un prototype en résine n'est pas une pièce finale, c'est un outil de validation. Investissez le temps nécessaire pour ajuster les détails à ce stade. Les corrections coûtent moins cher et prennent moins de temps qu'une modification en production.
Impression 3D résine pour prototypage : technologie et avantages
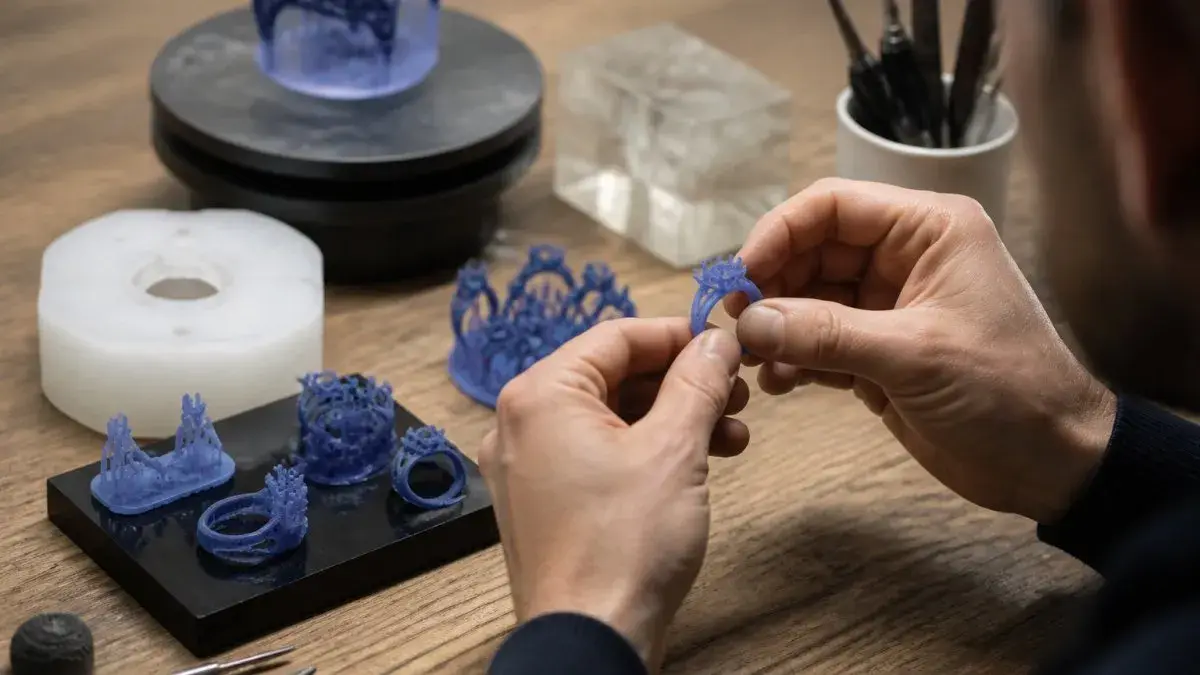
L'impression 3D résine, aussi appelée stéréolithographie (SLA) ou impression photopolymère, fonctionne simplement : une lumière ultraviolette durcit une résine liquide couche par couche, capturant des détails minuscules et des surfaces lisses.
Les avantages pour le prototypage sont nombreux :
- Précision jusqu'à 0,025 mm, idéale pour les bijoux et les pièces techniques complexes
- Pas de frais d'outillage : créez directement à partir de votre fichier CAO
- Délais rapides : d'une idée à un prototype en quelques jours
- Flexibilité de conception : modifiez votre modèle 3D sans limites avant impression
L'impression 3D résine pour prototypage convient aux petites pièces (bijoux, miniatures, figurines) et aux objets à détails fins, et élimine les moules coûteux au stade de validation.
Point Clé L'impression 3D résine excelle quand vous avez besoin de précision, de détails fins et de flexibilité. Si votre prototype doit supporter des contraintes mécaniques fortes ou supporter la chaleur, validez la résine choisie avant de vous engager dans la fabrication.
Résine polyuréthane pour prototypage : caractéristiques et applications
La résine polyuréthane est une alternative à la résine photopolymère, utile pour les prototypes fonctionnels. Elle se polymérise par réaction chimique entre un polyol (partie A) et un isocyanate (partie B), mélangés dans un ratio précis : pas besoin d'imprimante ni de lampe UV, mais une balance de précision et un moule sont indispensables.
Deux familles à distinguer
- Polyuréthane rigide : dureté Shore D élevée (souvent 70-85 Shore D selon la formulation), utilisé pour pièces structurelles, boîtiers, maquettes d'architecture et prototypes de présentation.
- Polyuréthane semi-rigide ou élastomère : dureté Shore A (souvent 40-90 Shore A), utilisé pour joints, poignées, charnières souples, semelles et pièces devant absorber des chocs.
Le choix dépend de la fonction testée : une pièce qui doit fléchir sans casser n'a pas les mêmes exigences qu'une pièce qui doit rester plane sous charge.
Caractéristiques principales
- Ratio de mélange strict : selon le fabricant (1:1, 2:1 ou 10:1). Une erreur de dosage laisse une résine collante ou molle.
- Temps de travail (pot life) : 2 à 10 minutes pour les systèmes rapides, jusqu'à 30-40 minutes à long pot life. Au-delà, le mélange s'épaissit et ne remplit plus les détails fins.
- Temps de démoulage : 30 minutes à 2 heures selon la masse et la température ; durcissement complet en 24 à 72 heures.
- Retrait : faible mais non nul (0,1 à 0,5 %), à anticiper pour les tolérances serrées.
Applications typiques
- Prototypes fonctionnels testant mouvements, articulations ou clips
- Petites séries de 10 à 100 pièces identiques à partir d'un même moule
- Pièces résistant aux manipulations répétées ou aux chocs
- Objets de présentation à finition proche du produit final
Mise en œuvre pas à pas
- Préparer le moule : silicone, polyuréthane ou impression 3D rigide selon la complexité. Un agent démoulant est souvent nécessaire.
- Peser les deux composants séparément, dans le ratio exact du fabricant.
- Mélanger lentement 1 à 2 minutes, en raclant parois et fond du récipient.
- Dégazer si possible (cloche à vide ou vibration douce) pour évacuer les bulles.
- Verser en filet fin depuis un coin du moule, en laissant la résine monter d'elle-même.
- Laisser polymériser à température ambiante stable, à l'abri de l'humidité.
- Démouler après le temps indiqué, puis durcir complètement avant usinage ou finition.
Limites à connaître
- Sensibilité à l'humidité : certains isocyanates réagissent avec l'eau et créent bulles ou mousse indésirable.
- Pot life court : peu de temps pour travailler, surtout sur les grandes pièces.
- Nécessite un moule : impossible de produire une pièce unique sans moulage.
- Finition moins fine qu'en SLA : les détails sous 0,2 mm sont difficiles à reproduire.
Attention Ne mélangez jamais de petites quantités à l'œil. Un ratio approximatif est la première cause de prototypes collants ou mous. Pesez toujours les deux composants séparément avec une balance précise au gramme.
Pour réaliser des prototypes d'objets en résine polyuréthane, mélangez deux composants dans les proportions exactes, versez dans un moule en silicone et laissez durcir. Cette méthode convient si vous disposez déjà d'un moule ou si vous en créez un à partir d'un modèle maître, et aux créateurs cherchant des propriétés mécaniques spécifiques : bague flexible, charnière testable, pièce résistant aux manipulations répétées.
Moule silicone pour objet en résine : création et réutilisation
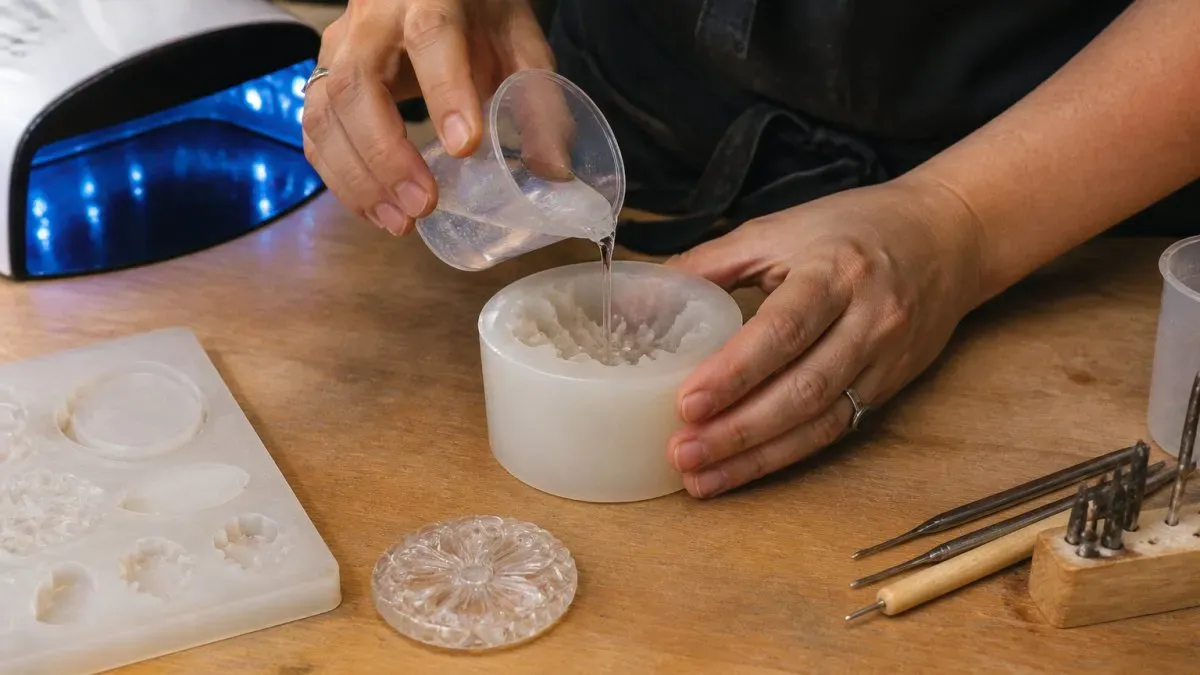
Créer un moule silicone est l'étape clé pour produire plusieurs copies identiques d'un prototype en résine : bien réalisé, il se réutilise des dizaines de fois, transformant un prototype unique en petite série.
Étapes pour créer un moule silicone :
- Préparez votre modèle maître (prototype original en résine, bois, plastique ou métal)
- Versez la résine silicone autour du modèle dans un conteneur
- Laissez durcir selon les instructions (généralement 24 heures)
- Démoulez délicatement et vérifiez que tous les détails sont bien reproduits
Avantages du moule silicone :
- Flexibilité : démoulage facile sans casser la pièce
- Durabilité : un moule bien entretenu produit 50 à 100 copies
- Détails fins préservés : le silicone capture les micro-reliefs
- Coût abordable : moins cher qu'un moule métal pour petite série
Un moule silicone pour objet en résine est un investissement minimal pour passer du prototype unique à une première petite série sans risque financier.
Attention Un moule silicone s'use avec le temps. Après 50 à 100 utilisations, la précision diminue et les parois du moule peuvent se déformer. Prévoyez de créer un nouveau moule si vous envisagez une production continue.
Prototype de bijou en résine : étapes de conception et fabrication
Réaliser prototypes objets en résine pour la joaillerie suit un processus structuré, de l'esquisse au bijou fini prêt à être présenté ou testé en production.
Étape 1 : Conception et modélisation 3D
Partez d'un dessin ou d'une esquisse, puis créez un modèle 3D précis en CAO.
Étape 2 : Impression du prototype en résine
Exportez le modèle 3D en STL vers une imprimante 3D résine (SLA).
Étape 3 : Post-traitement et nettoyage
Retirez le prototype et nettoyez-le au solvant adapté pour enlever la résine non durcie, puis laissez sécher complètement.
Étape 4 : Durcissement final
Exposez le prototype à une lumière UV (chambre de durcissement) pour solidifier la résine : dureté maximale et stabilité dimensionnelle garanties.
Étape 5 : Finitions reprises à la main
C'est ici que le prototype devient un véritable bijou :
- Ponçage progressif (grain 400, 800, 1200) pour lisser la surface
- Polissage à l'aide de produits spécialisés pour obtenir un éclat
- Retrait des supports d'impression et lissage des zones de contact
- Teinture ou application de pigments si souhaité
Étape 6 : Contrôle qualité et validation
Inspectez le prototype fini : dimensions conformes au modèle 3D, surface lisse, articulations fonctionnelles.
Astuce Pro Testez votre prototype en conditions réelles : portez-le pendant quelques jours, exposez-le à l'eau ou à la chaleur selon l'usage prévu. Un prototype révèle souvent des ajustements nécessaires que le modèle 3D ne montrait pas.
Sécurité, finitions et contrôle qualité du prototype
Travailler avec la résine demande des précautions : photopolymère comme polyuréthane libèrent des vapeurs au mélange ou au durcissement. Voici comment protéger votre santé, puis diagnostiquer et corriger les défauts fréquents.
Équipement de sécurité indispensable
- Gants nitrile ou latex pour manipuler la résine
- Masque respiratoire FFP2 ou supérieur lors du mélange et du versement
- Lunettes de protection contre les éclaboussures
- Tablier ou vêtements de protection
Gestion des déchets et nettoyage
La résine non durcie est un déchet chimique : ne la versez jamais à l'égout. Collectez-la dans un conteneur fermé pour un centre de traitement des déchets chimiques. Nettoyez outils et récipients au solvant spécialisé avant réutilisation ; gants souillés, chiffons et supports imprégnés suivent la même filière.
Dépannage : les défauts les plus fréquents et leurs causes
La plupart des défauts ont une cause identifiable et une correction simple.
Bulles d'air visibles dans la pièce
- Cause probable : mélange trop rapide, versement en hauteur, absence de dégazage.
- Correction : mélanger lentement en spirale, verser en filet fin contre la paroi, utiliser une cloche à vide ou vibrer doucement le moule.
Surface collante après durcissement
- Cause probable : ratio incorrect, composants mal homogénéisés, exposition UV insuffisante, ou inhibition par l'oxygène.
- Correction : repeser les composants, mélanger plus longtemps en raclant les parois, prolonger le post-durcissement UV, ou nettoyer à l'alcool isopropylique avant un second passage UV.
Déformation ou affaissement
- Cause probable : supports insuffisants, orientation défavorable, ou retrait non compensé en coulée.
- Correction : réorienter la pièce, ajouter des supports, épaissir les parois fines, ou ajuster le modèle 3D pour compenser le retrait.
Perte de détail sur les petites formes
- Cause probable : résine trop visqueuse, moule usé, ou nettoyage trop agressif.
- Correction : choisir une résine à faible viscosité, refaire le moule, ou nettoyer par immersion courte plutôt que brossage appuyé.
Pièce qui casse au démoulage
- Cause probable : résine trop rigide pour la géométrie, absence d'agent démoulant, ou démoulage trop précoce.
- Correction : utiliser un élastomère plus souple, appliquer un agent démoulant adapté, respecter le temps de polymérisation.
Traces de supports visibles
- Cause probable : points de contact trop larges ou mal placés.
- Correction : réduire la taille des points de contact, les placer sur des faces non visibles, et reprendre au ponçage progressif (grain 400, 800, 1200).
Finitions reprises à la main : garantir la constance
Pour une série de 50 ou 100 bijoux, chaque pièce doit avoir la même qualité. Établissez un processus standardisé :
- Une fiche de finition décrivant chaque étape (grains de ponçage, temps de polissage, etc.)
- Une équipe formée à ces standards
- Une inspection de chaque pièce finie avant validation
- Un prototype de référence pour comparer les finitions
Contrôle qualité : critères d'acceptation
Définissez les tolérances acceptables :
- Dimension : ± 0,1 mm pour les pièces critiques
- Surface : absence de rayures visibles, éclat uniforme
- Assemblage : tous les éléments solidement fixés
- Défauts : aucune bulle d'air visible, pas de déformation
Un contrôle qualité rigoureux évite les rejets en production et garantit des pièces conformes à vos standards.
Point Clé La qualité du prototype détermine la qualité de la production. Investissez du temps et des ressources dans les finitions et le contrôle qualité à ce stade. Cela réduit les erreurs et les coûts ultérieurs.
Questions Fréquentes
Comment fabriquer un prototype d'objet en résine ?
La fabrication d'un prototype en résine suit trois étapes principales : d'abord, créer ou importer un modèle 3D en CAO, puis choisir entre l'impression 3D résine (SLA) ou la coulée en moule selon votre besoin de détail et de quantité. Ensuite, préparer le modèle en ajustant les paramètres d'impression ou en créant le moule en silicone. Enfin, procéder au post-traitement : nettoyage, durcissement sous UV si nécessaire, et finitions manuelles pour obtenir la surface et la précision désirées.
Quelle résine choisir pour réaliser un prototype ?
Le choix dépend de votre application. La résine photopolymère convient aux détails fins et aux petites séries via impression 3D. La résine polyuréthane offre une flexibilité et une durabilité supérieures pour les prototypes fonctionnels. Pour les bijoux et objets délicats, préférez une résine de haute définition. Consultez les fiches techniques pour vérifier la résistance mécanique, la flexibilité et la finition de surface requises.
Combien de temps faut-il pour fabriquer un prototype en résine ?
Le délai varie selon la méthode. L'impression 3D résine prend généralement quelques heures pour l'impression plus du temps de post-traitement. La coulée en moule silicone dépend du temps de polymérisation et des finitions. Contactez votre prestataire pour un délai précis selon votre projet.
Comment éviter les bulles et les défauts lors d'une coulée de résine ?
Plusieurs précautions réduisent les défauts : utilisez une résine de qualité adaptée à votre moule, mélangez lentement et régulièrement pour éviter d'emprisonner l'air, versez la résine graduellement en suivant les parois du moule, placez le moule en chambre à vide si possible, et respectez les temps de polymérisation recommandés. Une température ambiante stable (20-25°C) et une hygrométrie contrôlée améliorent aussi la qualité finale.